


Como melhorar a suavidade da superfície giratória
Na fase de usinagem de precisão das operações de torneamento, a coisa menos desejável para os operadores é sucatear peças devido à baixa qualidade da usinagem superficial. As fábricas também precisam considerar muitos fatores para melhorar a suavidade da superfície e atender aos requisitos do cliente. Lâminas e parâmetros de corte adequados são essenciais, mas também é necessário adotar uma abordagem abrangente para produzir melhor lisura superficial.
1.
Adotando uma abordagem abrangente
É importante considerar todas as etapas, desde a usinagem de desbaste até a usinagem de precisão, pois elas estão inter-relacionadas, inter-relacionadas e interdependentes. Por exemplo, antes de iniciar a usinagem de desbaste, você precisa considerar deixar margem para usinagem de precisão e usinagem de semiprecisão.
Para garantir um acabamento superficial de alta qualidade, os operadores precisam remover uma quantidade adequada de material durante as etapas de usinagem de desbaste e semiprecisão, para que a usinagem de precisão possa ser realizada com erros mínimos ou mínimos. Qualquer problema pode levar à má qualidade da superfície.
A união de usinagem de desbaste processa a maior parte da folga bruta, de modo que a ferramenta de usinagem de precisão não sofra pressão. A correspondência razoável da margem de usinagem de desbaste também evita danos prematuros à ferramenta de usinagem de precisão. Muitas fábricas preferem usar parâmetros de avanço mais agressivos para usinagem em desbaste, o que pode resultar em rebarbas maiores nas paredes da peça e dificultar a quebra.
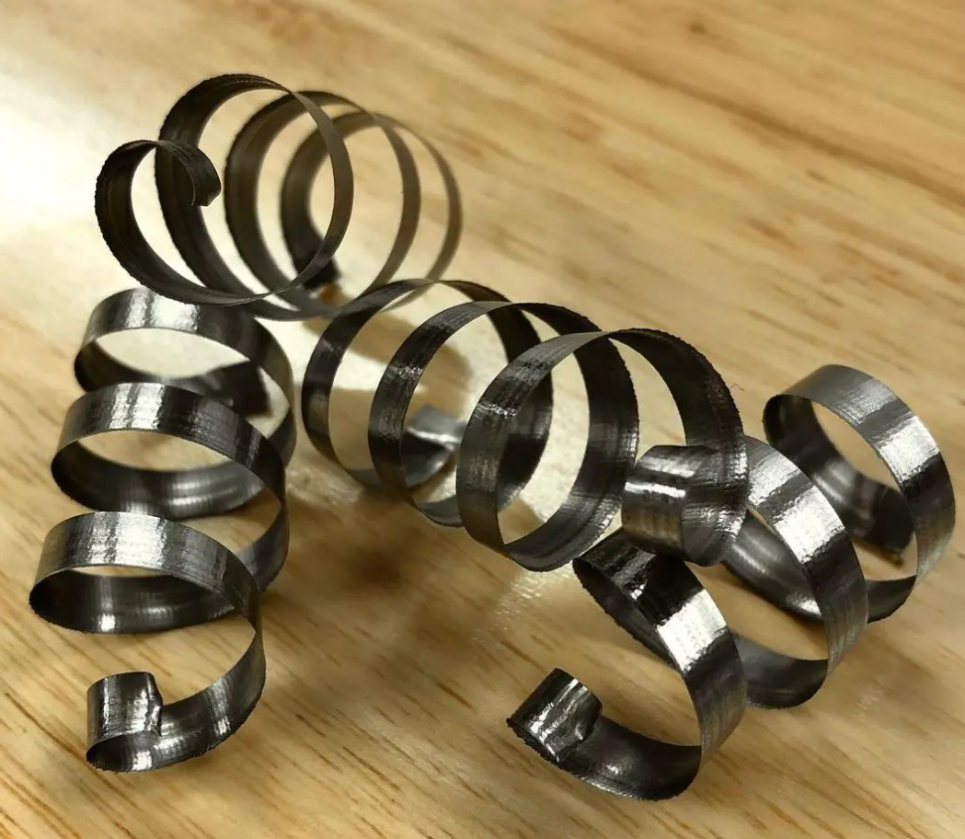
Se essas rebarbas forem encontradas nas peças durante operações de usinagem de precisão, elas poderão ser muito duras (resultando em acúmulo de cavacos), levando a uma vida útil muito curta da lâmina. As ferramentas de usinagem de desbaste devem ser programadas para remover entalhes e rebarbas e devem fornecer uma boa superfície usinada para o estágio de usinagem de precisão.
Se você observar uma máquina-ferramenta operando normalmente ou um processo de torneamento de aço macio, o operador precisa produzir acabamento superficial suficiente nos estágios iniciais para obter o acabamento superficial necessário. Se você começar a estudar componentes de aço endurecido, o acabamento superficial da laminação áspera antes do tratamento térmico afetará muito o acabamento superficial final após o tratamento térmico.
2.
Escolha o feed e a velocidade apropriados
Durante a usinagem de precisão, você usará taxas de avanço de superfície mais altas, resultando em velocidades mais rápidas e taxas de avanço mais baixas. Além disso, de modo geral, a profundidade de corte será menor. Mas igualmente importante, você precisa garantir que a taxa de avanço seja consistente com o acabamento superficial desejado. Se a taxa de avanço for muito lenta, poderá causar atrito excessivo e desgaste prematuro da lâmina, resultando em baixa lisura da superfície.
A velocidade de corte mais rápida ajuda a aumentar ligeiramente a temperatura, resultando em melhor acabamento superficial. Também evita que o material grude na parte superior ou na superfície da ferramenta. Em comparação com aplicações de usinagem em desbaste, o operador deve aumentar ligeiramente a velocidade, mas não muito, caso contrário terá o efeito oposto. Se houver depósitos de cavacos na lateral da lâmina, a taxa de avanço deverá ser aumentada.
Em comparação com aplicações de usinagem em desbaste, muitas marcas tendem a reduzir a velocidade, o que é um erro comum em operações de usinagem de precisão. Melhorar a velocidade é necessário para obter um acabamento superficial de alta qualidade.
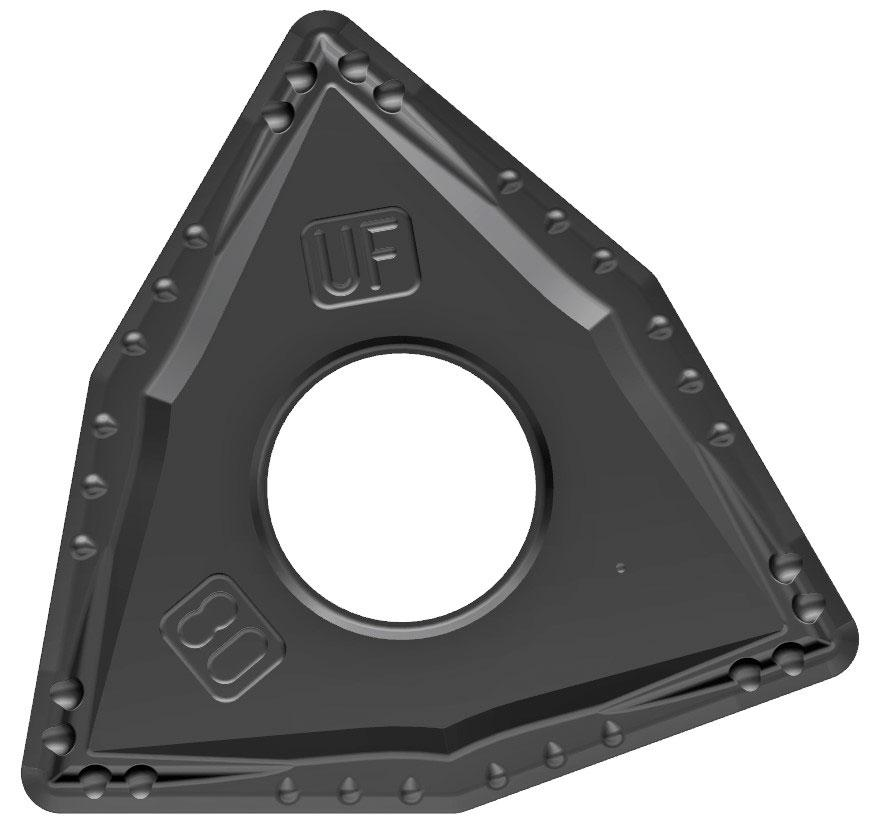
Uma ranhura do porta-ferramenta com tolerância dimensional excessiva reduzirá a área de contato entre a lâmina (como a lâmina WNMG) e a ranhura do porta-ferramenta, levando ao movimento da ranhura do porta-ferramenta. Isto pode causar microvibrações, que têm um impacto negativo na suavidade da superfície.
A determinação da profundidade de corte correta contribuirá para a estabilidade do processo de torneamento. Uma profundidade de corte muito pequena pode fazer com que o raio da ponta da ferramenta aplique todas as forças radialmente à peça, o que pode causar vibração e ter um impacto negativo na suavidade da superfície.
Também é importante não recomendar o uso de profundidade de corte excessiva, pois a maioria dos materiais deve ser removida durante as etapas de desbaste e usinagem intermediária. Geralmente você deseja uma profundidade de corte leve e uma taxa de avanço mais baixa.
3.
Escolha a marca apropriada de ferramentas de corte
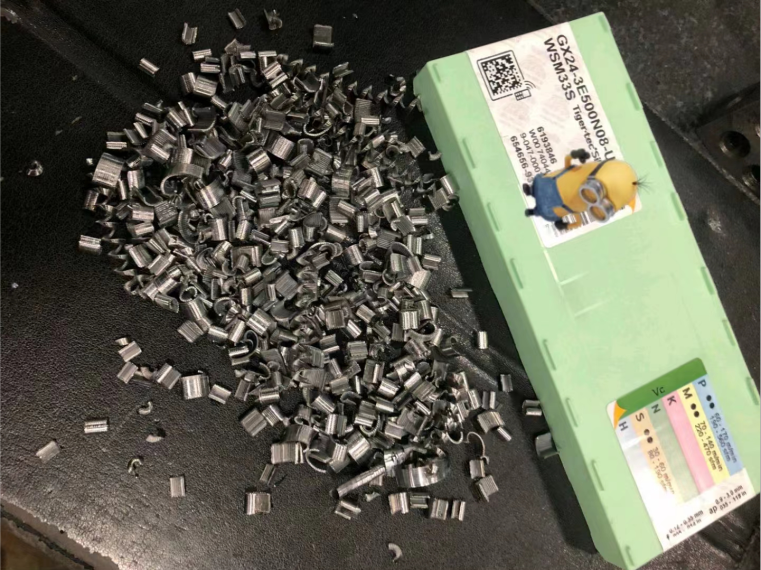
O uso de lâminas de marca pode ajudar a produzir melhores resultados de corte. Por outro lado, discutir novas aplicações com fabricantes de lâminas pode ajudar a determinar qual lâmina produzirá acabamento superficial de alta qualidade em operações de torneamento, selecionando assim a lâmina apropriada. As condições de processamento e os materiais das peças determinam qual tipo de lâmina é adequada, mas algumas características gerais podem ser recomendadas durante a fase de usinagem de precisão.
Contanto que a forma geométrica da peça permita, raios maiores são geralmente preferidos durante a usinagem de precisão. Um raio maior ajuda a nivelar o material de forma mais eficaz, quase como um limpador. Ao usar um raio de ponta de ferramenta maior, você pode aumentar ligeiramente a taxa de avanço enquanto ainda mantém uma qualidade de superfície mais alta. No entanto, em aplicações de paredes finas, raios menores da ponta da ferramenta podem reduzir as forças de corte radiais, o que pode levar à inclinação e à vibração, tendo assim um impacto negativo na suavidade da superfície.
O formato da lâmina tem um impacto significativo na formação inicial dos cavacos e na suavidade da superfície.
4.
O papel das lâminas de polimento na usinagem
O uso de lâminas de marca pode ajudar a produzir melhores resultados de corte. Por outro lado, discutir novas aplicações com fabricantes de lâminas pode ajudar a determinar qual lâmina produzirá acabamento superficial de alta qualidade em operações de torneamento, selecionando assim a lâmina apropriada. As condições de processamento e os materiais das peças determinam qual tipo de lâmina é adequada, mas algumas características gerais podem ser recomendadas durante a fase de usinagem de precisão.
Contanto que a forma geométrica da peça permita, raios maiores são geralmente preferidos durante a usinagem de precisão. Um raio maior ajuda a nivelar o material de forma mais eficaz, quase como um limpador. Ao usar um raio de ponta de ferramenta maior, você pode aumentar ligeiramente a taxa de avanço enquanto ainda mantém uma qualidade de superfície mais alta. No entanto, em aplicações de paredes finas, raios menores da ponta da ferramenta podem reduzir as forças de corte radiais, o que pode levar à inclinação e à vibração, tendo assim um impacto negativo na suavidade da superfície.
O formato da lâmina tem um impacto significativo na formação inicial dos cavacos e na suavidade da superfície.
5.
Escolha a ranhura de quebra de cavacos apropriada
A escolha do quebra-cavacos apropriado também é um ponto chave. Quando a lâmina participa do corte, a superfície superior da lâmina está diretamente relacionada ao processamento do material e à área dos cavacos. Portanto, se você obtiver uma profundidade de corte menor com uma taxa de avanço mais baixa, o canal de cavacos parecerá diferente de obter uma profundidade de corte mais profunda com uma taxa de avanço mais alta. Você precisa escolher uma ranhura de quebra de cavacos adequada para o material, pois a quebra de cavacos é crucial para manter um acabamento superficial consistente e bom, especialmente em peças múltiplas.
6.
Quanto mais fino for o revestimento, melhor
Um aspecto negligenciado neste processo é como o grau da lâmina afeta a suavidade da superfície, especialmente quando está relacionado ao revestimento.
Quando se trata de revestimentos de deposição física de vapor (PVD) e de deposição química de vapor (CVD), os revestimentos CVD são frequentemente muito mais espessos que os revestimentos PVD. Comparados aos revestimentos mais finos, os revestimentos mais espessos enfrentam maiores desafios na produção de acabamento superficial de alta qualidade, e esse é sempre o caso. Devido à adesão do revestimento, o PVD produz melhor lisura superficial do que o revestimento CVD. As lâminas PVD possuem um revestimento completo em todas as superfícies, enquanto a deposição química de vapor reduz o revestimento na microgeometria, alterando assim a forma da microgeometria.
7.
Como controlar chips
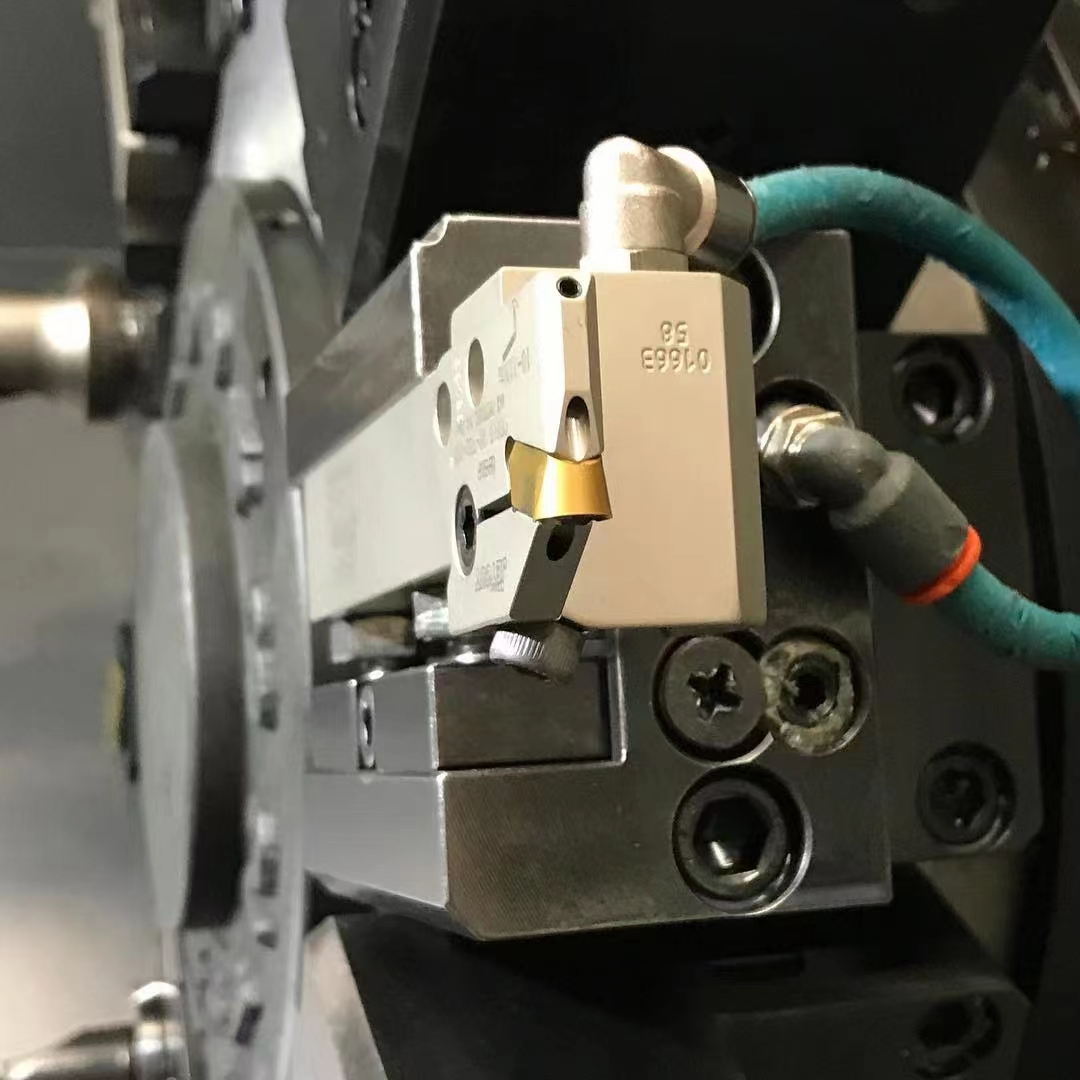
Para a maioria das operações de torneamento, recomenda-se alinhar a refrigeração de alta pressão diretamente com a aresta de corte. Isso ajuda a remover cavacos da área de corte. O controle de cavacos é crucial para manter uma suavidade de alta qualidade. A remoção de cavacos pode impedir que a ferramenta toque nos cavacos novamente, o que pode danificar a aresta de corte da ferramenta. Também pode evitar que os cavacos se enrolem na ferramenta e se movam na superfície da peça de trabalho, o que pode causar arranhões ou defeitos no polimento.
"O fluido de resfriamento ajuda a manter o resfriamento de peças e ferramentas, para que você possa cortar em uma velocidade mais rápida. Se o equipamento não puder usar resfriamento de alta pressão, os métodos de resfriamento convencional ou interno também são a melhor escolha."
O fluido de resfriamento não é recomendado para todas as aplicações. Para torneamento de materiais endurecidos - qualquer material que exceda HRC50 deve evitar o uso de refrigerante de cerâmica para ferramentas, pois tem tendência a causar choque térmico na ferramenta, o que pode levar à fratura da ferramenta. No entanto, se o material for macio, lâminas de cerâmica podem ser usadas para refrigeração.
O controle dos chips é essencial porque neste processo precisamos dissipar o calor dos chips. Mas você ainda precisa de uma área de corte suficientemente grande. Se a área de corte for reduzida, a massa de calor retirada da área de corte diminuirá e você começará a ver os efeitos do desgaste químico, desgaste lateral e desgaste por corrosão na lâmina. Quando você considera o polimento de superfície, o controle de cavacos realmente se torna um desafio. É por isso que você deve escolher a forma geométrica correta e manter os parâmetros de corte adequados para a aplicação específica.
8.
A rigidez também é muito importante
Muitas pessoas concordam que o porta-ferramenta e o acessório desempenham um papel importante na obtenção de um acabamento superficial de alta qualidade. Se o acessório não for rígido o suficiente, poderá causar vibração, o que poderá afetar a suavidade. É igualmente importante garantir que o grampo da lâmina tenha o balanço mais curto possível para ajudar a manter a sua rigidez. A peça e as ferramentas de corte devem ser apoiadas adequadamente para que não haja vibração durante o processo de usinagem de precisão.
Uma coisa que muitas pessoas podem não pensar necessariamente é como essa lâmina é colocada no porta-faca. O design do clipe da faca pode desempenhar um papel importante. Uma ranhura do grampo da faca excessivamente aberta reduzirá a área de contato entre a lâmina e a ranhura do grampo da faca (como a lâmina WNMG), trazendo assim movimento para a ranhura do grampo da faca. Isto pode causar microvibrações e ter um impacto negativo na suavidade da superfície.
O movimento da ferramenta de corte também dificulta a manutenção da tolerância dimensional das peças. O porta-ferramenta deve corresponder à tolerância dimensional da lâmina e ser mantido em boas condições. Não deve haver desgaste ou deformação, pois mesmo o menor movimento pode ter consequências adversas.
9.
Use de acordo com bons métodos de processamento
A melhor forma de conseguir um bom acabamento superficial é começar com o fabricante da lâmina e adotar suas recomendações, o que será um bom começo. Podemos fazer ajustes durante o corte experimental, mas essas sugestões só são adequadas para operadores experientes, por isso é importante acumular mais conhecimento profissional no dia a dia.
A escolha de uma lâmina com ângulo de saída positivo é preferida para usinagem de precisão. O canto frontal ajuda a criar uma lâmina afiada para cortar o material. Para a etapa de usinagem de desbaste, recomenda-se usar um ângulo de saída negativo, pois aplicará mais força atrás da aresta de corte para remover mais material, proporcionando um melhor ponto de partida para a etapa de usinagem de precisão.
Outra coisa a considerar aqui é a força direcional. Na etapa final, você deve aplicar o máximo de força possível ao longo da direção axial da peça, pois isso lhe dará a estabilidade necessária. Escolher uma lâmina com um ângulo de entrada próximo a 0 grau permitirá que você ganhe maior força ao longo do eixo, mas também será necessário aumentar a folga traseira da lâmina para obter um acabamento superficial de alta qualidade.
A força tangencial é um fator importante no processo de usinagem. A força tangencial, que é a combinação da força axial e da força radial, pode ser considerada uma constante durante o torneamento. Se a operação aumentar a força axial, reduzirão a influência da força radial, o que lhes permite manter melhores tolerâncias e reduzir as microvibrações, pois reduz a instabilidade natural. Nas etapas de usinagem de desbaste e semiprecisão do processo, este não é necessariamente um fator a ser considerado.
Finalmente, é importante notar que a direção do corte da ferramenta também é importante. Você precisa garantir que a força operacional seja direcionada para a parte bem apoiada da peça. O processamento longe da estrutura de suporte pode causar vibração, o que também pode afetar a vida útil da ferramenta, e a suavidade da superfície será definitivamente afetada.


