


Defeitos comuns e suas causas no processo de estampagem
O molde de estampagem é um equipamento de processo especial que processa materiais em peças (ou produtos semiacabados) no processamento de estampagem. Classificar de acordo com a natureza do processo: matriz de puncionamento, matriz de dobra, matriz de estampagem profunda, matriz de conformação, etc. Classificação baseada no grau de combinação de processos: molde de processo único, molde composto e molde progressivo.
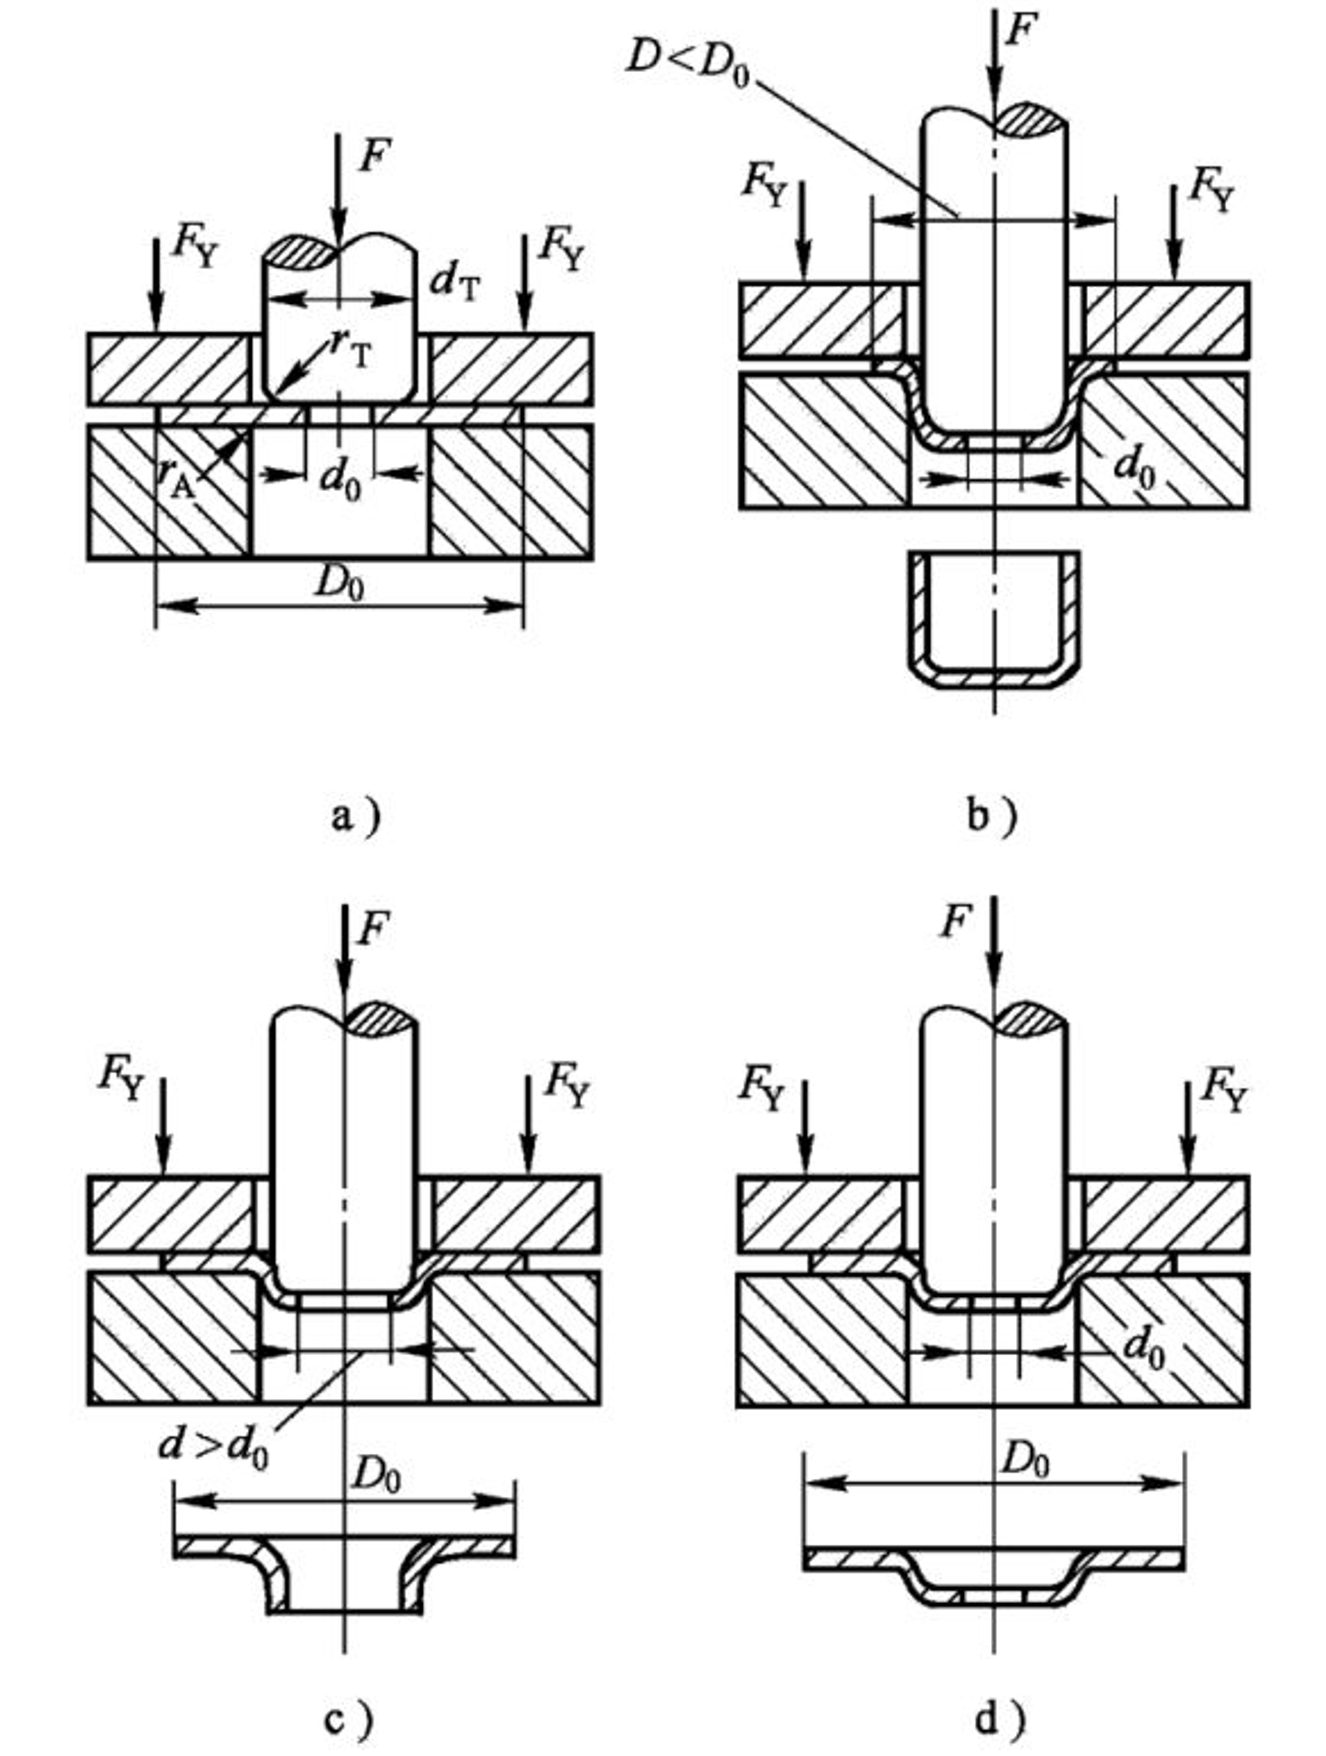
a) Matriz de formação b) Matriz de estiramento c) Matriz de flange d) Matriz de abaulamento
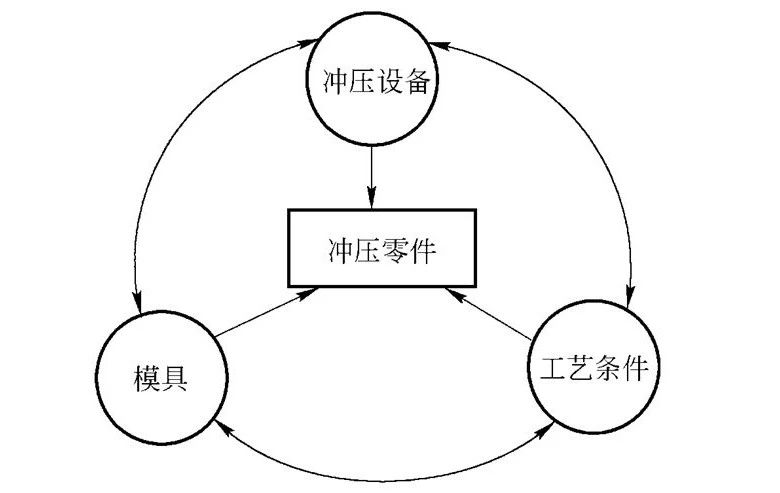
Os três elementos da produção de estampagem: processo de estampagem razoável, moldes avançados e equipamento de estampagem eficiente.
1. Corte, perfuração e corte
Defeitos: Rebarbas excessivas, deformação, arranhões superficiais, incompatibilidade de tamanho, falta de furos, etc.
1) Rebarbas excessivas: A lacuna entre os moldes convexos e côncavos é muito grande ou muito pequena; Desgaste da lâmina; Má precisão de orientação; As posições dos moldes convexos e côncavos não são concêntricas.
2) Deformação: O espaçamento dos furos é muito pequeno; Mau ajuste entre a placa de pressão e a superfície côncava do modelo; Folga excessiva, etc.
3) Arranhões superficiais: ocorrem fenômenos como arrastar e puxar durante a operação; Arranhões e outros danos durante o processo de corte da chapa.
4) Incompatibilidade de tamanho: Alimentação inadequada; Dispositivo de posicionamento danificado ou solto, mudança de posição, etc.
5) Menos furo: o punção está quebrado; Comprimento insuficiente do punção, etc.
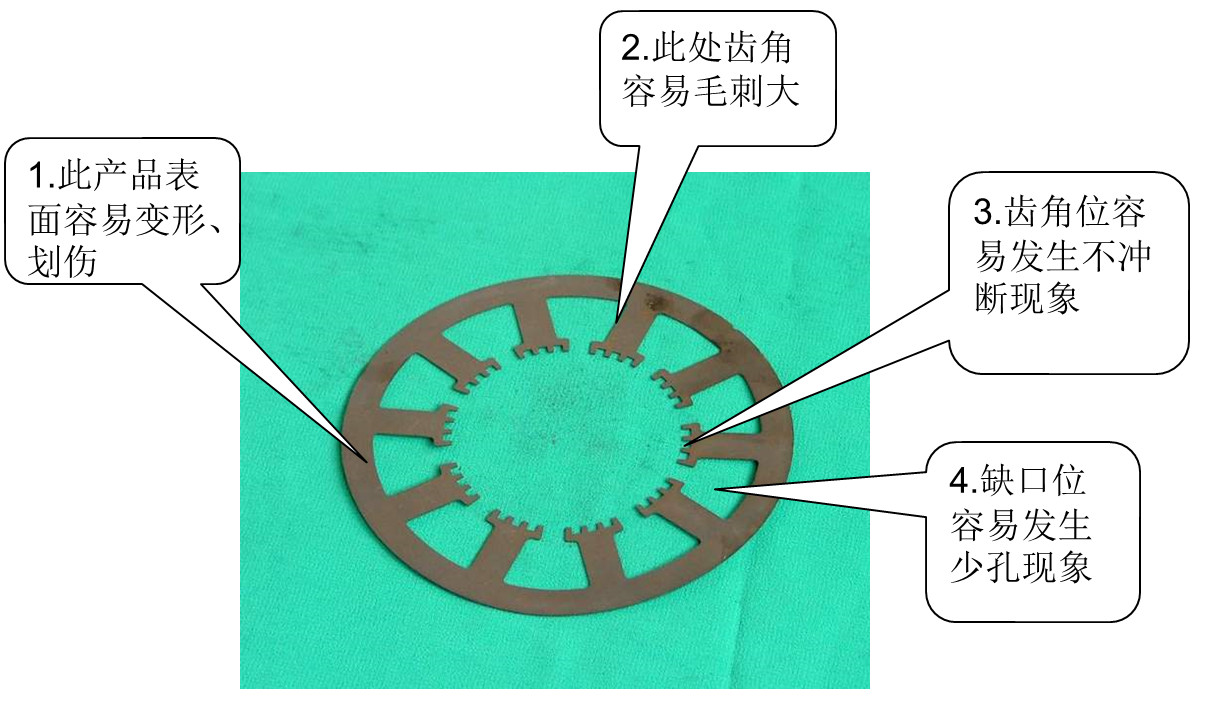
Locais de defeitos são propensos a ocorrer em produtos como corte, puncionamento e aparamento
2. Desenho
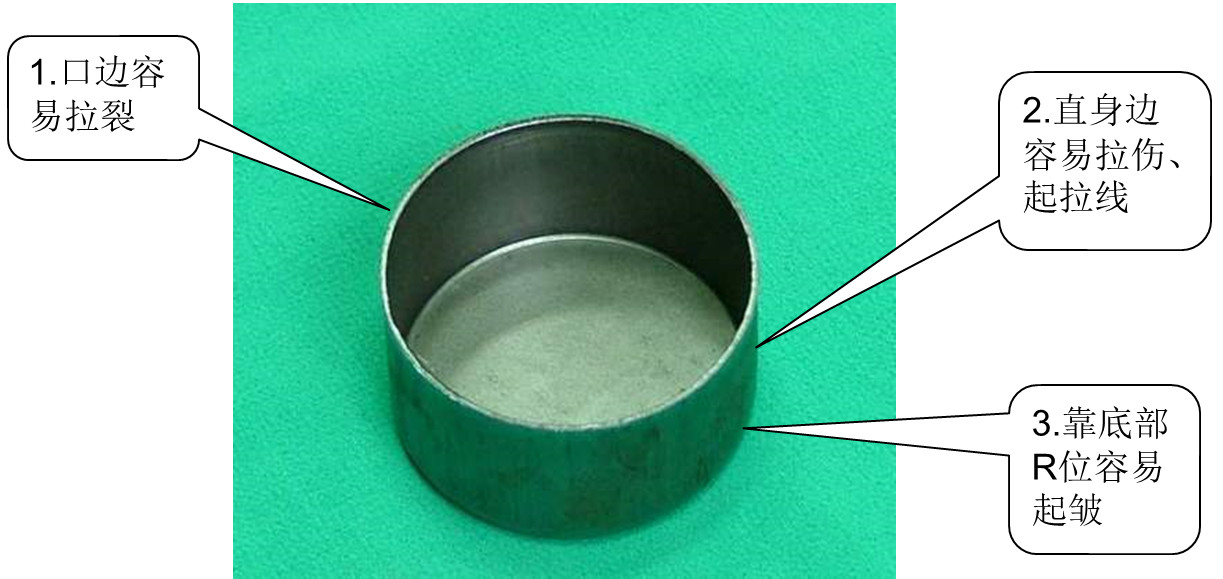
Produtos desenhados são propensos a defeitos em locais
3. Flangeamento
Defeitos: Inversão irregular, altura de inversão inconsistente, inversão brusca, inversão rachada, etc.
1) Inversão irregular: A lacuna entre os moldes convexos e côncavos é muito grande.
2) Altura de lançamento inconsistente: lacuna irregular entre moldes convexos e côncavos; Posicionamento impreciso; O tamanho das peças descartadas não é preciso.
3) Viragem e rugosidade: Existem cicatrizes no fio da lâmina; Impurezas na superfície das peças; A dureza da aresta de corte é muito baixa.
4) Flangeamento e fissuras: grandes rebarbas durante o corte das bordas; A lacuna entre os moldes convexos e côncavos é muito pequena; A forma da borda invertida mudou repentinamente.
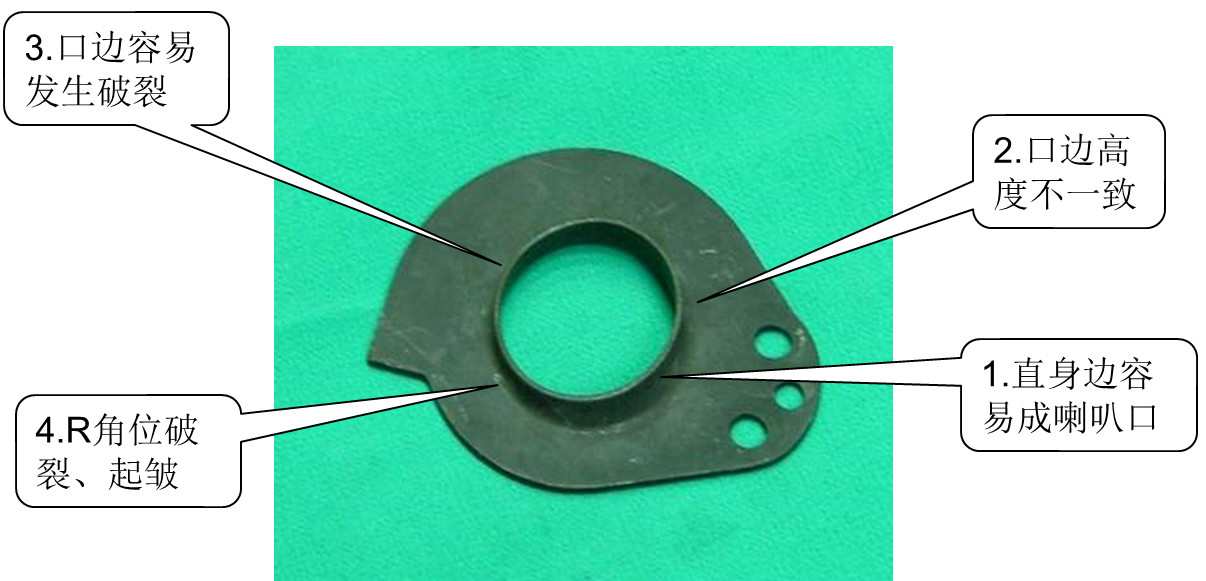
Produtos flambados são propensos a defeitos em locais
4. Flexão
Defeitos: Ângulo de curvatura não qualificado, borda de curvatura rachada, degraus no canto R da curvatura, etc.
1) Ângulo de curvatura não qualificado: A lacuna entre os moldes convexos e côncavos é muito grande e o ângulo correspondente entre os moldes convexos e côncavos não corresponde. A espessura do material da placa é irregular.
2) Borda dobrada quebrada: A lacuna entre os moldes convexos e côncavos é muito pequena; O ângulo de curvatura é muito pequeno; Força de perfuração excessiva e velocidade rápida; O material da placa é ligeiramente duro.
3) Dobrar o ângulo R com etapas: o ângulo de dobra dos moldes convexos e côncavos é muito grande; Ângulo R externo excessivo; A força de flexão é muito pequena.
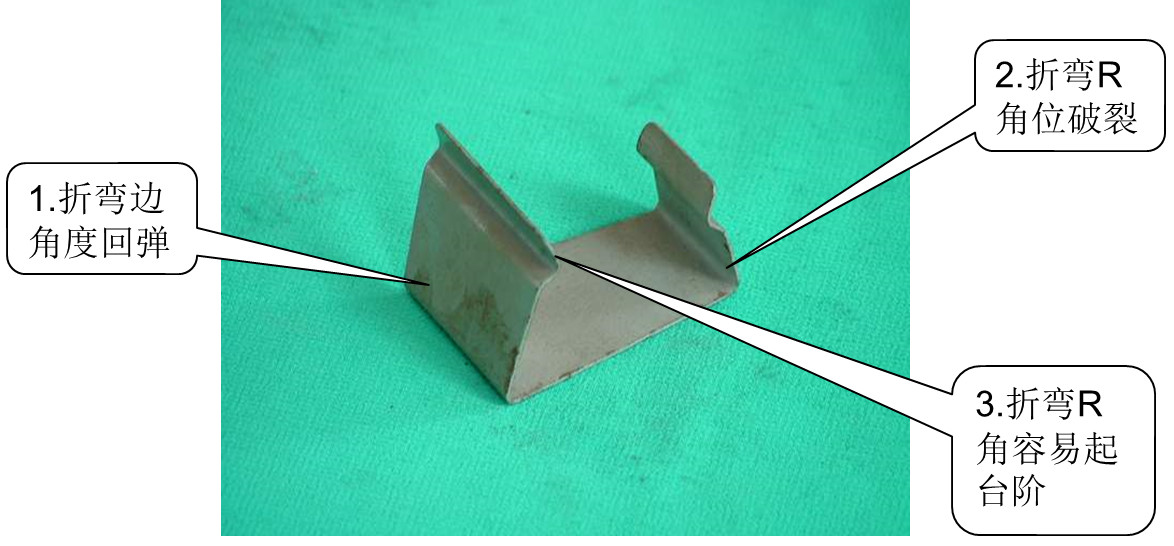
O local onde os defeitos são propensos a ocorrer em produtos dobrados
5. Buraco de salto de sucata
1) O comprimento do soco não é suficiente. Insira o punção no molde côncavo de acordo com a ponta do punção e adicione 1mm para substituir o punção;
2) A lacuna entre os moldes côncavos é muito grande. Corte no molde para diminuir a folga ou use uma máquina de revestimento para diminuir a folga;
3) Se o punção ou modelo não estiver desmagnetizado, use um desmagnetizador para desmagnetizar o punção ou modelo.
6. Bloqueio de resíduos
1) Orifícios de descarga pequenos ou desalinhados aumentam os orifícios de descarga para garantir uma descarga suave;
2) O furo do material possui chanfros, aumente o tamanho do furo do material para remover o chanfro;
3) A aresta de corte não é cônica e a conicidade do corte da linha ou o orifício de expansão do lado oposto reduzem o comprimento da posição da parede reta;
4) A posição da lâmina na parede reta é muito longa e a perfuração no lado oposto encurta a posição da lâmina na parede reta;
5) A borda da lâmina colapsou, causando uma borda afiada, resultando no bloqueio do material e no reafiamento da borda da lâmina.
7. Má aparência
1) A borda da lâmina colapsou, fazendo com que a lâmina ficasse muito grande e reafiasse a borda da lâmina;
2) A folga entre o punção e a matriz é muito grande, e o fio é cortado no bloco e a folga é correspondida;
3) A suavidade da lâmina da matriz côncava é ruim e a borda da lâmina polida está em uma posição de parede reta;
4) A folga entre o punção e a matriz é muito pequena, guarde a matriz e ajuste a folga;
5) A força do material superior é muito grande, puxe a lâmina ao contrário para substituir a mola e reduzir a força do material superior.
8. Corte irregular
1) Posicionamento de ajuste de deslocamento de posicionamento;
2) Há moldagem unilateral, aumentando a força de tração e prensagem do material e ajustando o posicionamento;
3) Erro de projeto, resultando em conexão desigual da ferramenta e re-inserções de aresta de corte;
4) Não é permitido ajustar o comedouro na alimentação;
5) Há erro no cálculo da etapa de alimentação. Recalcule o passo e reposicione a posição da ferramenta.
9. O punção tem tendência a quebrar
1) A altura de fechamento é muito baixa e a aresta de corte do punção é muito longa. Ajuste a altura de fechamento;
2) O posicionamento inadequado do material fez com que o punção cortasse um lado e o dispositivo de posicionamento ou alimentação quebrasse devido à força irregular;
3) O material residual do molde inferior bloqueia a aresta de corte, fazendo com que o punção se quebre e perfure novamente um grande orifício de alimentação para garantir uma alimentação suave;
4) Reparar ou recortar a parte fixa (braçadeira) do punção com a parte guia para fazer o punção se mover para cima e para baixo suavemente (bater na placa) deslocado;
5) A má orientação da placa fez com que o punção fosse submetido a uma força unilateral e o espaço entre as placas fosse reparado;
6) A lâmina do punção é muito curta, o que interfere na placa de punção e substitui o punção, aumentando o comprimento da parte da lâmina;
7) O punção não está bem fixado e, caso se mova para cima e para baixo, deve ser consertado novamente para evitar que se mova para cima e para baixo;
8) A lâmina do punção não é afiada e precisa ser retificada;
9) A superfície do punção está arranhada e sujeita a forças irregulares durante a remoção do material. Substitua o punção novamente;
10) O punção é muito fino, muito longo e a força não é suficiente. Altere o tipo de punção novamente;
11) A dureza do punção é muito alta e o material do punção está incorreto. Substitua o material do punção e ajuste a dureza do tratamento térmico.
10. Limalha de ferro
1) Recalcular a posição da armadura ou posição de flexão devido ao desalinhamento da armadura;
2) Se a folga de flexão for muito pequena, esprema a limalha de ferro para reajustar a folga, ou esmerilhe o bloco formado ou esmerilhe o punção formado;
3) O molde convexo dobrado é muito afiado para reparar o ângulo R;
4) Se houver pouco material para a aresta de corte, reconecte a aresta de corte;
5) A barra de pressão é muito estreita e precisa ser retificada novamente.
11. Brotação deficiente
1) O centro do orifício inferior da gema não coincide com o centro do perfurador de gemas para determinar a posição central correta, ou mover a posição do perfurador de gemas, ou movê-lo para a posição de pré-perfuração da borda da gema, borda alta, borda baixa ou até mesmo romper ou ajustar o posicionamento;
2) Folga irregular entre moldes côncavos, resultando em folgas baixas ou mesmo quebradas entre brotos, bordas altas e brotos de reparo de bordas;
3) O furo inferior do broto não atende aos requisitos, resultando na altura do broto e no recálculo da abertura do furo inferior, aumentando ou diminuindo o desvio do diâmetro dos furos pré-perfurados e até mesmo rachaduras.
12. Má moldagem
1) A matriz convexa da matriz de formação é muito afiada, causando rachaduras no material. A matriz convexa de formação deve ser aparada com um ângulo R, e a aresta de corte deve ser aparada adequadamente com um ângulo R;
2) O comprimento do punção de conformação não é suficiente, resultando na incapacidade de calcular o comprimento correto do punção e ajustar o comprimento real do punção para atender aos requisitos de conformação;
3) O punção de conformação é muito longo, causando deformação do material no ponto de conformação. É importante determinar o comprimento correto do punção e ajustar o comprimento real do punção para atender aos requisitos até que ele quebre;
4) Material insuficiente no local de formação causa fissuras por tração. Calcule o material desdobrado, ou repare o ângulo R ou reduza a altura de formação;
5) Mau posicionamento, causando defeitos de moldagem. Ajustar o posicionamento ou dispositivo de alimentação;
6) A folga de formação é muito pequena, causando rasgo ou deformação e ajustando a folga.
13. Dimensões de flexão
1) O erro de ângulo causado pelo molde não ajustado no lugar leva a desvio de tamanho, altura de fechamento inadequada ou diferença de ângulo insuficiente;
2) Elasticidade insuficiente causa ângulo ruim, resultando em desvio dimensional e substituição da mola;
3) O material não atende aos requisitos, resultando em substituição inadequada de ângulo e tamanho ou reajuste do desvio de folga;
4) O desvio da espessura do material causa defeitos angulares, resultando em desvio de tamanho. A espessura do material é determinada e o material é substituído ou a diferença de folga é reajustada;
5) O posicionamento inadequado leva ao desvio de tamanho. Ajustar o posicionamento torna o tamanho OK;
6) Erros de projeto ou processamento resultam em soldagem e retificação intermitente entre blocos de montagem públicos dobrados, eliminando as lacunas entre os blocos e resultando em pequenas dimensões de flexão;
7) O público formador não possui ângulo R e, em circunstâncias normais, a altura de curvatura do ângulo R de reparo público formador é muito pequena;
8) As dimensões de flexão em ambos os lados são muito grandes para armadura de compressão;
9) Dobrar e puxar unilateralmente causam instabilidade de tamanho, aumentam a força da mola, ajustam o posicionamento;
10) Lacunas irracionais, causando ângulos inadequados e desvios dimensionais, reparar lacunas;
11) A altura da faca dobrável não é suficiente e o punção dobrador é muito curto para caber na faca dobrável. Isso aumenta a altura da faca dobrável, fazendo com que o punção dobrado se encaixe o máximo possível na posição da faca dobrável, resultando em ângulos mais adversos;
12) Ao dobrar, a velocidade é muito rápida, causando deformação na raiz da dobra. Ajuste a relação de velocidade e escolha uma velocidade razoável;
13) A estrutura não é razoável e a faca dobrável não está inserida no gabarito fixo. Ao fresar novamente a ranhura e inserir a faca dobrável no gabarito para estampagem, a folga aumenta;
14) A dureza do tratamento térmico do macho formado não é suficiente, resultando na quebra da linha de pressão ou no achatamento da linha de pressão do macho reformada.
14. Sem descarga
1) Posicionamento ou ajuste de alimentação inadequado dos dispositivos de posicionamento ou alimentação;
2) Evitação, moagem e evitação insuficientes;
3) O pilar guia interno está danificado, causando má atividade de confecção da placa. Substitua o pilar guia interno;
4) Substitua o punção caso esteja puxado ou a superfície não esteja lisa;
5) Reorganize razoavelmente a posição do pino do material superior;
6) Força do material superior insuficiente ou força de decapagem insuficiente, substitua a mola do material superior ou a mola de decapagem;
7) A coordenação entre o punção e a placa de fixação não é suave, e o reparo do punção e da placa de fixação torna a coordenação entre o punção e a placa de fixação suave;
8) Se o controle deslizante formado não se encaixar suavemente, ajuste o controle deslizante e a ranhura guia para que se encaixem suavemente;
9) Tratamento térmico inadequado durante a fabricação de placas, deformação após estampagem por um período de tempo, retificação e fabricação de placas para corrigir a deformação;
10) Se o punção for muito longo ou o comprimento do pino de material superior não for suficiente, aumente o comprimento do pino de material superior ou substitua-o por um punção de comprimento adequado;
11) Substitua o punção quando o punção estiver quebrado;
12) O gabarito não é magnetizado e a peça de trabalho é levantada para desmagnetizar o gabarito.
15. Entrega de material irregular
1) O molde não está devidamente alinhado, fazendo com que a esteira de material não fique na mesma linha reta do alimentador e o molde seja realinhado ou o alimentador seja ajustado;
2) Máquina niveladora ou substituição de material para ajuste irregular da correia;
3) A não descarga causa alimentação irregular, consulte soluções sem descarga;
4) Ajuste o posicionamento com muita força;
5) Ajuste o pino guia se estiver muito apertado ou se a posição da parede reta for muito longa;
6) Caso o punção não esteja bem fixado ou seja muito longo e interfira na cinta de material, substitua-o por um punção de comprimento adequado e fixe-o novamente;
7) O pino de material superior é muito curto, causando interferência entre a correia de material e o bloco formado. Ajuste o comprimento do pino do material superior para evitar interferências;
8) Disposição inadequada da posição do bloco flutuante e ajuste da posição do bloco flutuante.
16. Má rebitagem
1) Altura de fechamento inadequada do molde, rebitagem inadequada e ajuste da altura de fechamento;
2) A peça de trabalho não está no lugar e o desvio de posicionamento é ajustado;
3) Antes de rebitar, se a peça estiver com defeito, confirme o furo do broto. Consulte a solução para o defeito do furo de broto para confirmar se o furo de rebitagem está chanfrado. Se não houver chanfro, aumente o chanfro;
4) Caso o comprimento do punção de rebitagem não seja suficiente, substitua-o por um punção de comprimento adequado;
5) Confirme se o punção de rebitagem não atende aos requisitos e use um punção de rebitagem que atenda aos requisitos.
17. Ausente ou instalado
1) Puncionamento cuidadoso e errado durante montagem acidental;
2) Punções sem marcações direcionais são marcadas com punções direcionais.
18. Instalação incorreta do parafuso
1) Não saber a espessura do gabarito, sabendo que a espessura do gabarito é muito longa ou muito curta;
2) Não é cuidadoso e inexperiente o suficiente para escolher os parafusos apropriados.
19. Desmontagem e montagem de moldes
1) Se o orifício do pino não for limpo, o orifício e o pino deverão ser limpos. Ao desmontar o molde, o pino de posicionamento deve ser removido primeiro. Se for fácil danificar o molde, primeiro devem ser usados parafusos para guiá-lo e, em seguida, fazer o furo do pino de posicionamento;
2) Não danifique o orifício do pino quando a instalação e desmontagem do programa de molde estiver incorreta e o pino cair.
20. Pino de posicionamento
1) Quando a parede do furo estiver áspera ou arranhada, causando uma montagem muito apertada do molde, verifique cuidadosamente se o furo do pino está áspero, caso contrário, o furo do pino que não pode ser perfurado deve ser fresado novamente;
2) Se o orifício do pino estiver deslocado ou não houver orifício de escape abaixo, adicione um orifício de escape do pino de posicionamento.
21. Primavera muito longa
1) Não prestar atenção na medição da profundidade do furo da mola, calcular a quantidade de compressão da mola e selecioná-la novamente não pode ser pressionada;
2) Não é cuidadoso o suficiente, falta de experiência, ponto morto inferior da mola adequado.


