Quais são os requisitos para ferramentas de corte e porta-ferramentas no fresamento de alta velocidade?
O corte de alta velocidade (HSM) é uma tecnologia importante amplamente utilizada na moderna tecnologia de fresamento. Ao aplicar a tecnologia de fresamento HSM, não apenas vários materiais macios e duros podem ser fresados, mas também pode ser alcançada uma excelente precisão da peça. Este artigo apresenta os requisitos do HSM para ferramentas de corte e porta-ferramentas.
1, requisitos do HSM para ferramentas de corte
1. Forma geométrica
A vibração da ferramenta afeta diretamente a qualidade da superfície obtida durante a usinagem. Portanto, é extremamente importante manter uma força de corte uniforme na ferramenta durante a usinagem de precisão HSM para evitar causar vibração na ferramenta.
A influência das características geométricas adjacentes das ferramentas de corte na força de corte:
1) Uma boa concentricidade conduz à distribuição uniforme da carga na aresta de corte;
2) Uma maior sobreposição de arestas de corte é benéfica para a obtenção de características uniformes de força de corte (maior ângulo de hélice e número de ranhuras);
3) O comprimento de corte curto é benéfico para obter melhor rigidez (em relação à parede íngreme da máquina-ferramenta, o diâmetro do eixo é ligeiramente reduzido);
4) O estado da seção transversal do núcleo é o melhor e a concentração de tensão na ranhura é a menor.
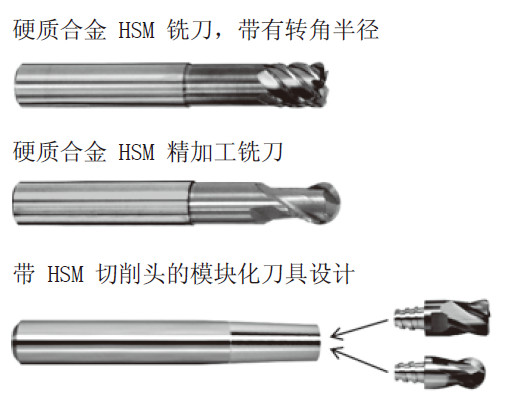
O HSM pode ser utilizado para processar materiais de alta resistência, o que significa que a resistência à deformação aumenta com o aumento da dureza do material a ser processado. O aumento da carga na aresta de corte requer um desenho estável da forma geométrica da aresta de corte. No entanto, sob condições de corte de alta velocidade, mais calor de fricção será gerado na área livre da superfície da peça, o que significa que o ângulo de incidência da ferramenta deve ser reduzido. Portanto, o aumento da estabilidade da aresta de corte só pode ser alcançado reduzindo o ângulo de inclinação. Nos casos em que o material é muito duro e o material da ferramenta é frágil, pode até resultar em ângulos negativos.
O raio precisamente combinado é retificado na ponta da aresta de corte para evitar atingir um estado de incandescência ou fratura local da aresta de corte quando aquecido repentinamente.
Se for necessária alta precisão para o formato da peça a ser processada, o raio esférico da ferramenta de usinagem de precisão usada tem um impacto direto na precisão do formato da peça a ser processada. Portanto, como condição básica, é muito importante utilizar ferramentas com tolerâncias de raio muito rigorosas (dentro da faixa micrométrica) no processo de usinagem de precisão de peças de alta precisão.
2. Materiais e revestimentos
O material da ferramenta deve ser mais duro que o material a ser processado. Quanto maior a diferença de dureza entre o material da peça e o material da ferramenta, menor será o desgaste da ferramenta e maior será a vida útil da ferramenta. Como a temperatura local é muito elevada, também é necessário garantir que o material da ferramenta possua propriedades antioxidantes.
As grandes flutuações de carga térmica e a exigência de resistência à oxidação dos materiais das ferramentas exigem, em última análise, revestimento em corpos de ferramentas de carboneto de tungstênio de granulação fina.
Os sistemas de revestimento experimentados e testados, como TiN, TiCN e TiAlCN, atingiram rapidamente seus limites no processamento de HSM. Portanto, foi desenvolvido um sistema de revestimento multicomponente, baseado em nitreto de alumínio com alto teor de alumínio e combinado com outros elementos como ítrio, vanádio ou tântalo. Ao usar estruturas de nanocamadas, CBN e PKD, também pode ser alcançado um desempenho superior.
2, Requisitos HSM para porta-ferramentas
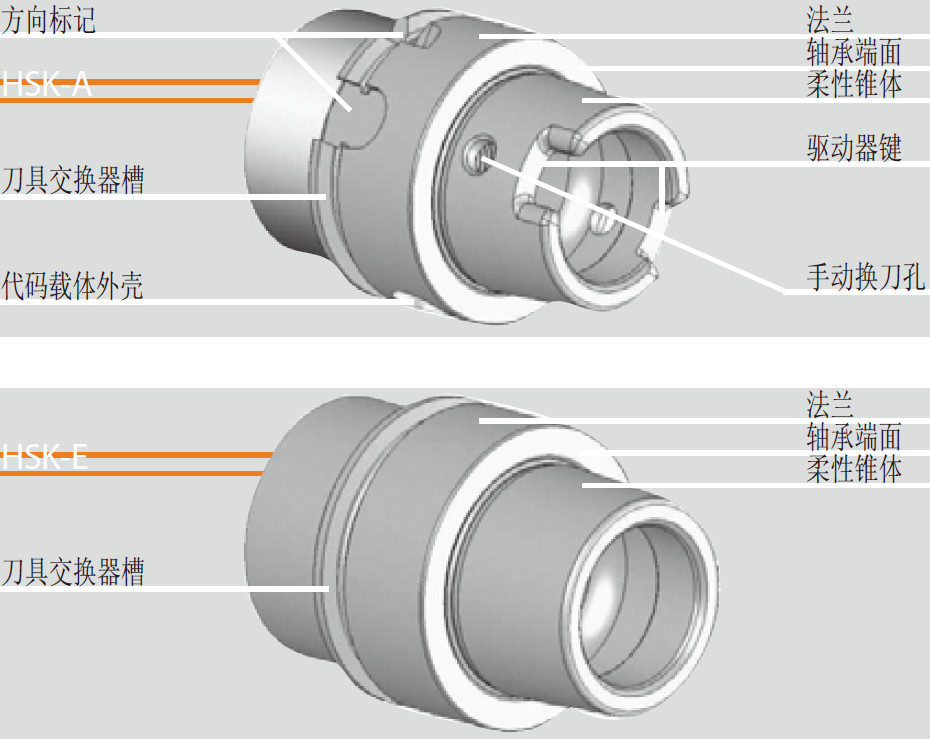
Devido à alta velocidade do fuso necessária na usinagem HSM, é melhor usar sistemas de porta-ferramentas HSK-A e HSK-E. Devido à instalação do flange do porta-faca na cabeça do fuso, o porta-faca possui suporte mecânico claro na direção Z, portanto não será arrastado para dentro do fuso devido ao aumento da força centrífuga em velocidades mais altas.
O erro fundamental pode ter ocorrido durante a fase de preparação do processamento, impossibilitando a obtenção de pequenas vibrações e o controle seguro do processo. Para obter uma usinagem HSM estável, é crucial equilibrar a ferramenta e o dispositivo porta-ferramenta de acordo com os requisitos e verificar sua coaxialidade. Também é necessário considerar o limite de velocidade rotacional relacionado à massa desequilibrada.
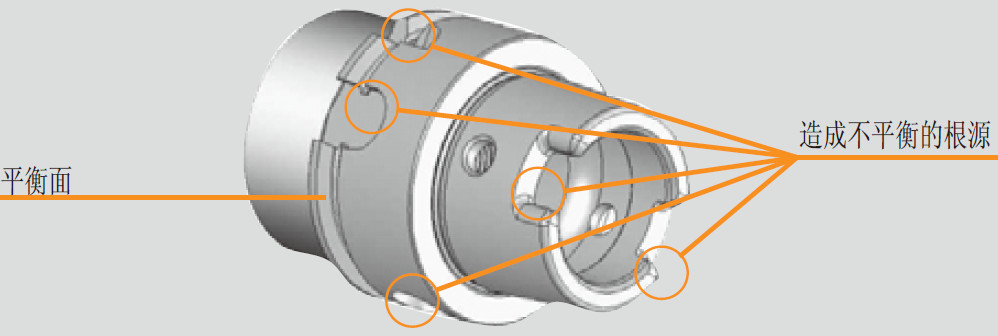
Sistemas de ferramentas rotativas desequilibradas ou não concêntricas resultarão em:
1) Qualidade de superfície muito ruim
2) Vida útil da ferramenta muito baixa
3) Fraca estabilidade e segurança de processamento
4) Possíveis danos ao fuso de fresagem
O desequilíbrio e desvio da concentricidade ideal causados por mudanças repentinas durante o processamento são claramente mostrados no diagrama esquemático abaixo:
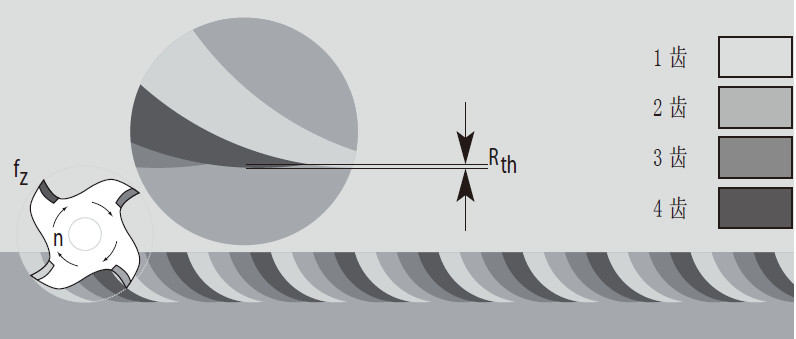
Nenhum desvio comparado à concentricidade perfeita: menor rugosidade teórica
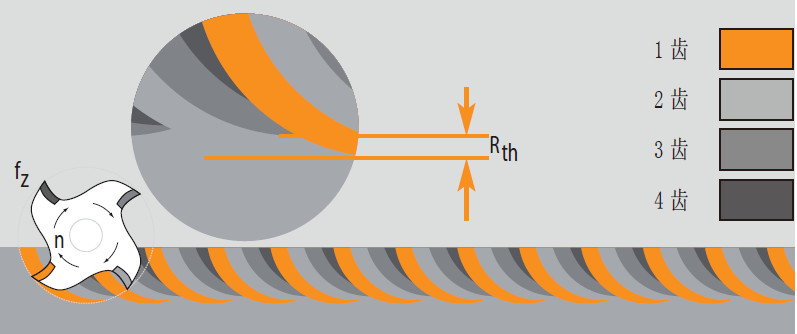
Desvio da concentricidade perfeita: maior rugosidade teórica
A massa equilibrada tem um impacto significativo no desempenho dinâmico de todo o sistema rotativo.
O desequilíbrio é equivalente a ter um objeto excêntrico girando. Este objeto excêntrico pode causar força centrífuga, que aumenta com o valor quadrado da velocidade de rotação. Isso significa que a força centrífuga causada pelo mesmo desequilíbrio em um fuso com velocidade de 42.000 rpm é 441 vezes maior que a de um fuso com velocidade de 2.000 rpm (212=441). Portanto, o desequilíbrio do dispositivo porta-ferramentas na usinagem de alta velocidade tem consequências adversas particularmente óbvias.
Ao aplicar a tecnologia de fixação de ferramentas no HSM, você pode utilizar o porta-ferramentas com os seguintes itens:
Mandril
Redução da junta
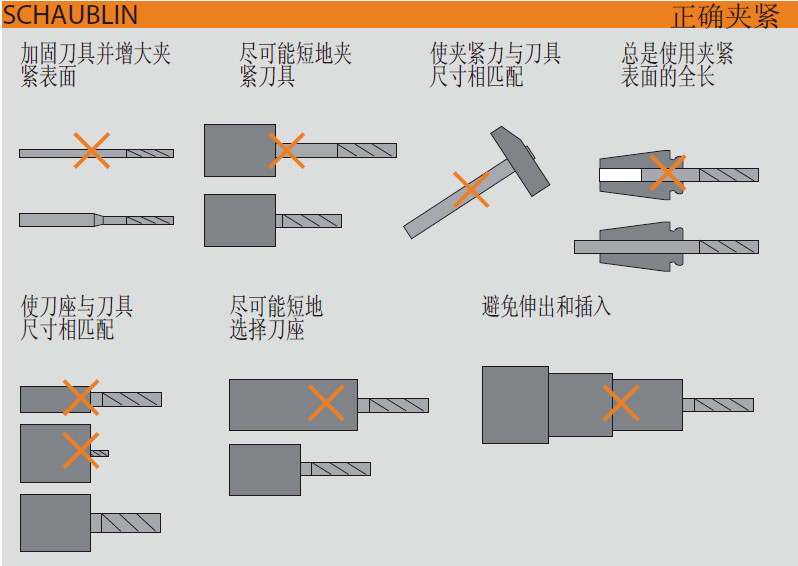
Não é recomendado o uso de sistemas alternativos, como conectores Weldon, pois apresentam defeitos óbvios no processamento do HSM.
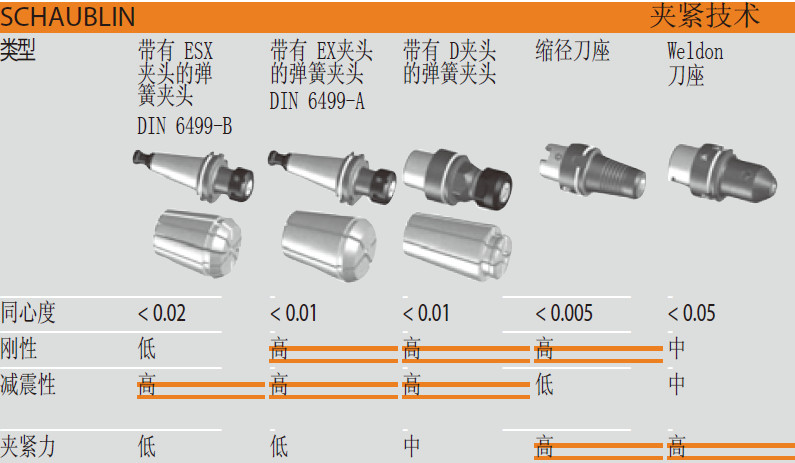
Devido às excelentes características de amortecimento do porta-ferramenta com mandril, pode trazer bons resultados ao processo de usinagem de desbaste. Portanto, juntamente com a junta de diâmetro reduzido, pode atingir rigidez extremamente alta e precisão de repetibilidade. Isto é crucial para obter uma superfície perfeita da peça. O uso de juntas de diâmetro reduzido permite obter uma concentricidade muito precisa (desvio inferior a 0,003 mm) e uma transmissão de torque significativa.
A estrutura de projeto de vários porta-ferramentas de diâmetro reduzido: a transmissão de torque depende da estrutura de projeto do equipamento de fixação; As estruturas de design podem variar muito.